
 简体中文


Lingua
Casa / Novità / Novità del settore / Spiegazione delle dimensioni della chiusura della bottiglia: finiture del collo, dimensioni e come abbinare i tappi
Spiegazione delle dimensioni della chiusura della bottiglia: finiture del collo, dimensioni e come abbinare i tappi
2026.09.04
Metti un tappo da 24 mm su una bottiglia da 24 mm e la chiusura potrebbe comunque perdere, perché il numero stampato sulla parte superiore del tappo è solo la metà delle specifiche. La risposta breve è che la dimensione della chiusura combina un diametro nominale con uno stile di finitura e, per le chiusure farmaceutiche crimpate, l'adattamento finale dipende anche dall'altezza della crimpatura e dal tappo sottostante. Quando uno di questi dettagli è sbagliato, i fallimenti sono concreti e costosi: bottiglie che perdono durante il trasporto, tappi che si incrociano sulla linea di riempimento, test di penetrazione del colorante che falliscono al momento del rilascio o contenitori che i pazienti non riescono ad aprire in modo pulito. Questo articolo spiega come funzionano i codici delle dimensioni della chiusura, quali cinque dimensioni controllano effettivamente l'adattamento, come misurare correttamente la finitura del collo e come confrontare le costruzioni comuni della chiusura per i liquidi farmaceutici.
Cosa significano effettivamente i due numeri nella dimensione di una chiusura
Un codice come 24-410 descrive due decisioni indipendenti. Il primo numero è il diametro nominale della finitura del collo in millimetri, misurato all'esterno delle filettature, noto come dimensione T. Il secondo numero identifica lo stile della filettatura: la profondità del profilo, quanti giri effettua e quanto deve essere alta la gonna del berretto. Un 24-400 e un 24-410 condividono lo stesso diametro ma non si scambiano, perché il profilo 410 porta circa un impegno di filettatura e mezzo mentre il 400 ne porta uno.
Le chiusure farmaceutiche crimpate sono solitamente denominate in base a un unico diametro, come un tappo in alluminio da 13 mm o 20 mm per fiale per iniezione, perché non è presente alcuna filettatura. Il loro adattamento è definito dalla flangia in vetro, dal tappo in elastomero e dalla dimensione di crimpatura impostata sulla testa di tenuta. Entrambi i sistemi premiano la stessa abitudine: trattare il codice della dimensione come un punto di ingresso, quindi confermare ogni dimensione del disegno prima di ordinare.
Le cinque dimensioni che decidono se un berretto va bene
Le finiture del collo sono standardizzate attorno a cinque dimensioni di lettere e i fornitori indicano le tolleranze per ciascuna di esse. Le dimensioni T e I definiscono l'adattamento esterno ed interno, S e H controllano la profondità del tappo e il momento in cui le filettature si innestano, mentre E riflette la profondità della filettatura formata nel vetro stesso. La tabella seguente riassume il significato pratico di ciascuna lettera.
| Dimensione | Cosa misura | Why it matters when selecting a closure |
|---|---|---|
| T | Diametro esterno attraverso le creste della filettatura, base della dimensione nominale | Il primo numero nel codice taglia e il primo controllo nell'abbinamento tappo-flacone |
| E | Diametro esterno del collo alla radice del filo | Riflette la profondità del filo e controlla quanto scende il bordo del cappuccio prima dell'innesto |
| I | Diametro interno dell'apertura della bottiglia | Deve pulire gli ugelli di riempimento e posizionare correttamente tappi, rivestimenti e tappi |
| S | Distanza dalla parte superiore della finitura fino all'inizio della filettatura | Influisce sulla filettatura incrociata e sulla precisione con cui il cappuccio inizia ad agganciarsi |
| H | Overall height of the neck finish | Determina la profondità del bordo del cappuccio necessaria per l'impegno completo della filettatura |
Come misurare la finitura del collo in produzione
Gli errori di misurazione causano la maggior parte dei reclami di compatibilità, quindi vale la pena farlo con attenzione con un calibro digitale e una bottiglia pulita e raffreddata. La sequenza seguente richiede solo pochi minuti per campione.
- Misurare la dimensione T attraverso le creste della filettatura a diversi angoli e registrare i valori più grandi e più piccoli.
- Misurare la dimensione I in corrispondenza dell'apertura del foro e verificare che l'ugello di riempimento o il contagocce lo liberino.
- Misura S dalla parte superiore della finitura fino al punto in cui inizia il filo.
- Misura H, tutta l'altezza della finitura, perché la gonna del berretto deve coprirla completamente.
- Contare i giri della filettatura e annotare la forma del profilo in modo da poter identificare lo stile di finitura.
- Confronta ogni valore con il disegno del fornitore, comprese le tolleranze, anziché con un numero nominale.
Una finestra di tolleranza di pochi decimi di millimetro decide se un tappo è quadrato e i lotti di vetro variano all'interno di quella finestra. Quando possibile, eseguire la combinazione effettiva di bottiglia, chiusura e tappo sul tappatore o sulla testa di crimpatura reale prima di rilasciare un ordine di acquisto.
Common Closure Sizes and Their Typical Uses
Diameter bands map predictably to product types. Finiture da 18 a 20 mm su contagocce, nebulizzatori e sieri; Da 24 a 28 mm coprono lozioni e la maggior parte dei medicinali liquidi; 33 mm e oltre compaiono su barattoli, polveri e contenitori a bocca larga. L'imballaggio farmaceutico funziona secondo le proprie convenzioni: le fiale per iniezione utilizzano comunemente colli a crimpare da 13 mm o 20 mm, i flaconi di liquidi orali accoppiano piccole chiusure a vite o ad anello in alluminio con vetro standardizzato e i contenitori per infusione accettano chiusure più grandi in alluminio e alluminio-plastica abbinate allo standard della bottiglia.
Le barre classificano le finiture del collo ampiamente utilizzate in base al diametro nominale, da 18 mm fino a 53 mm. Le finiture strette al di sotto di circa 20 mm favoriscono un dosaggio preciso, motivo per cui i gruppi contagocce e i flaconi di siero si raggruppano lì. La fascia da 24 mm a 28 mm è la zona del volume per lozioni e medicinali liquidi perché bilancia la velocità di riempimento con l'erogazione controllata. Diametri di 33 mm e oltre la precisione di dosaggio commerciale per un ampio accesso, adatto a barattoli e polveri. La tabella mostra anche perché un solo numero non è mai sufficiente, poiché ogni barra rappresenta più stili di finitura con diversi profili di filettatura sullo stesso diametro. Le chiusure a crimpare farmaceutiche seguono convenzioni separate, quindi i colli delle fiale da 13 mm e 20 mm si trovano completamente fuori da questo grafico.
 Pull-Ring Type Euro PP Caps for Infusion Bottles Una chiusura standardizzata in polipropilene con un anello di trazione integrato per l'accesso senza attrezzi e la prova di manomissione sui flaconi di infusione e soluzione, rilevante in questo caso perché l'impegno del filo e l'altezza del collo devono sopravvivere alla sterilizzazione e al trasporto. Visualizza il prodotto →
Stili di filettatura: perché lo stesso diametro non è sufficiente
Il secondo numero in un codice di finitura cambia la sensazione al tatto di un berretto e la sicurezza con cui rimane indossato. Una finitura 400 effettua circa un giro completo, una 410 aggiunge mezzo giro e i profili 415 e 425 approfondiscono la gonna e raddoppiano all'incirca l'impegno, il che aumenta la coppia di rimozione e migliora la resistenza alla manomissione. I profili più profondi necessitano anche di una finitura del collo più alta, quindi la dimensione H della bottiglia deve crescere con loro. I tappi a vite in alluminio per flaconi di liquidi orali lo dimostrano nella pratica farmaceutica: l'impegno della filettatura deve trattenere il tappo durante la sterilizzazione e il trasporto, mentre una fascia arrotolata segnala che la bottiglia è stata aperta.
Ogni colonna mostra l'impegno approssimativo del filo fornito da uno stile di finitura comune. Lo stile 400 è volutamente poco profondo, il che consente di rimuovere rapidamente i tappi sulle linee ad alta velocità. Lo stile 410 aggiunge mezzo giro ed è diventato lo standard per lozioni e medicinali liquidi. Gli stili 415, 425 e 430 più profondi barattano la velocità di apertura con la sicurezza e una gonna più alta. I valori sono approssimativi, pertanto il disegno del fornitore rimane l'unico riferimento vincolante. Quando due tappi candidati condividono lo stesso diametro, questa tabella è la ragione per leggere attentamente il secondo numero prima di scegliere.
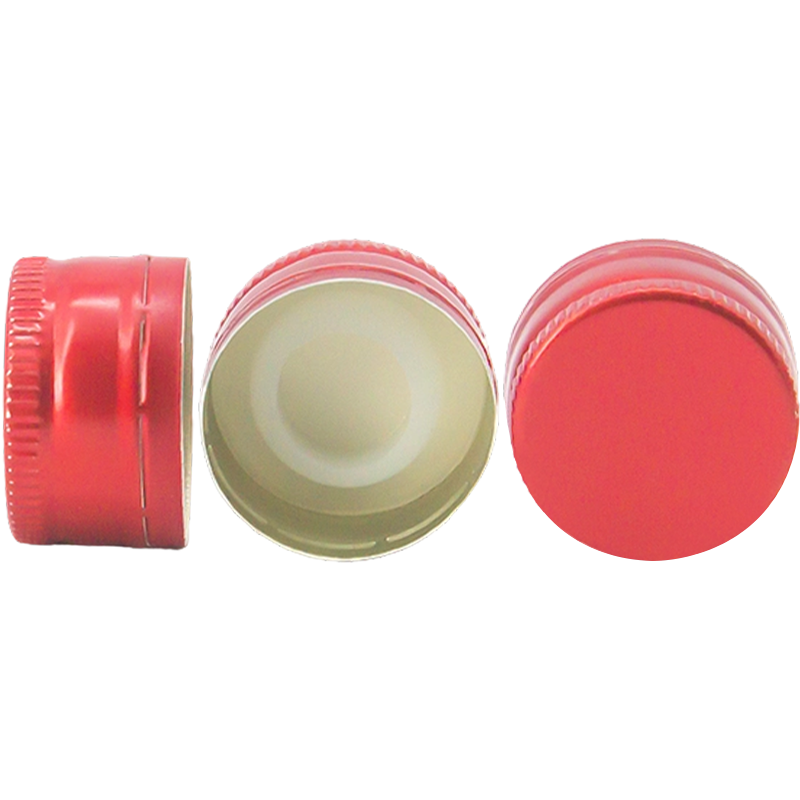 Tappi a vite in alluminio per flaconi di liquidi orali Un tappo in alluminio monopezzo aggraffato per formare filettature su flaconi di liquidi orali, che offre prova di manomissione e richiudibilità. Lo stile di finitura scelto determina il numero di giri che impegnano il collo della bottiglia e quanto rimane sicura la chiusura. Visualizza il prodotto →
Chiusure a crimpare: la dimensione che nessuno stampa sul berretto
Sulle fiale per iniezione l'adattamento viene deciso a disegno, sulla testa di chiusura. Un cappuccio in alluminio aggraffato è specificato dal diametro della flangia del collo, generalmente 13 mm o 20 mm, insieme ad un'altezza di aggraffatura che definisce la misura in cui il mantello in alluminio viene arrotolato sotto la flangia in vetro. Se si imposta la pinza a un livello troppo alto, il cappuccio rimane allentato, ruota o non supera il test di penetrazione del colorante; impostarlo troppo basso e il ponte o il nucleo in gomma potrebbero danneggiarsi. Gli ingegneri descrivono il risultato con la forza di tenuta residua e la relazione è una curva anziché una linea retta. Per uno sguardo più attento alle costruzioni dei cappucci, consulta la nostra guida completa a tappi in alluminio per flaconi farmaceutici .
La curva è illustrativa, ma la sua forma corrisponde a ciò che osservano le piante di riempimento. A sinistra, una piega troppo allentata lascia gonne svasate e perdite che compaiono solo dopo l'incubazione. Nella fascia centrale, il cappuccio fa presa sulla flangia in modo uniforme e il tappo viene compresso nel suo campo di lavoro. A destra, la crimpatura eccessiva si manifesta con ponti che si rompono, gonne con fossette o nuclei di tappo schiacciati fuori tolleranza. Le specifiche reali provengono dai disegni del tappo e della fiala, non da un grafico come questo. La verifica combina la penetrazione del colorante, la misurazione della forza di tenuta residua e l'ispezione visiva sulle fiale campionate da ciascun lotto.
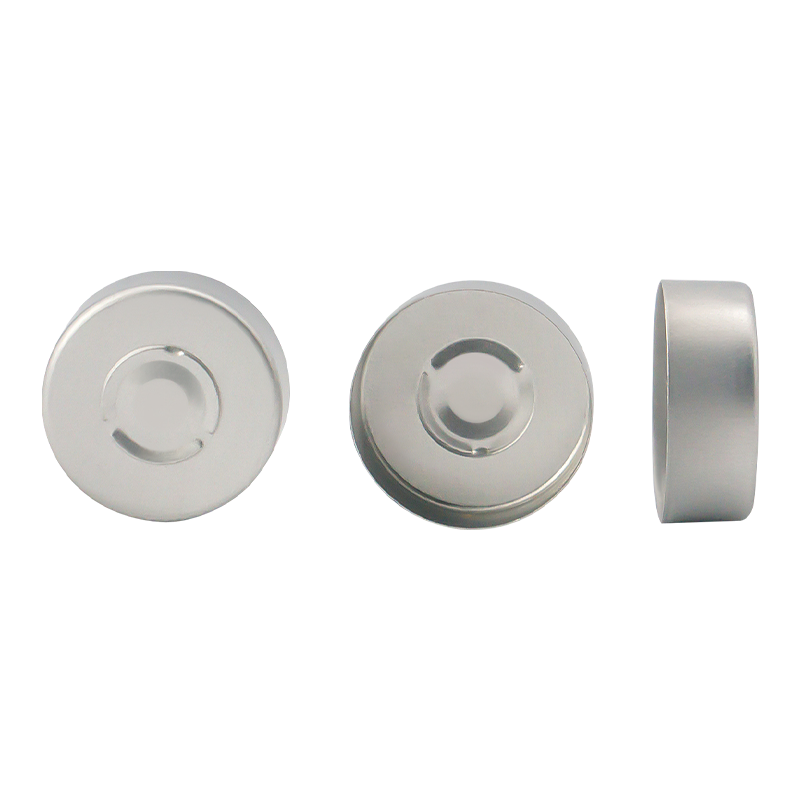 Tappo in alluminio a ponte per fiale iniettabili Un sigillo in alluminio puro con ponti frangibili pre-incisi che forniscono una chiara prova visiva della prima apertura, una costruzione che vale la pena confrontare con l'anello di trazione e i cappucci in plastica-alluminio quando la priorità è la prova di manomissione di sostanze iniettabili sensibili. Visualizza il prodotto →
Scelta tra costruzioni di chiusura
Il diametro e lo stile della filettatura lasciano ancora aperta una decisione: la costruzione della chiusura stessa. I cappucci in alluminio con anello di trazione garantiscono un'apertura pulita e udibile con forte evidenza di manomissione; i tappi in alluminio-plastica aggiungono un top in plastica che migliora la presa e il comfort di apertura; i tappi a vite privilegiano la richiudibilità e le linee semplici. Il radar sottostante confronta le tre costruzioni su punteggi indicativi da uno a dieci per un tipico liquido farmaceutico.
I punteggi sono indicativi e cambieranno in base alla linea e al prodotto, ma lo schema è istruttivo. I tappi in alluminio con anello di estrazione garantiscono l'integrità della sigillatura e l'evidenza di manomissione, motivo per cui i formati per infusione e iniezione fanno affidamento su di essi. I tappi in alluminio-plastica scambiano una piccola prova di manomissione con un'apertura notevolmente più semplice, il che è importante per i liquidi orali che i pazienti maneggiano a casa. I tappi a vite ottengono il punteggio più alto in termini di praticità di apertura e richiudibilità, accettando al tempo stesso un livello inferiore di prova di manomissione, a meno che non venga aggiunta una fascetta antifurto. Le differenze di costo sono inferiori alle differenze operative, quindi la linea di riempimento e il gruppo di pazienti dovrebbero guidare la scelta. Qualunque sia la costruzione che preferisci, blocca la decisione solo dopo le prove in linea con la bottiglia e il tappo reali.
Una pratica lista di controllo prima di ordinare
La maggior parte dei problemi di chiusura sono riconducibili a un passaggio saltato piuttosto che a un prodotto scadente, quindi una breve lista di controllo si ripaga rapidamente.
- Conferma il codice completo, mai solo il diametro, e annota lo stile di finitura sui documenti di acquisto.
- Verificare T, E, I, S e H rispetto al disegno, comprese le tolleranze, sui campioni del lotto di vetro effettivo.
- Testare il set completo di bottiglia, tappo, chiusura e tappatore prima di rilasciare volumi di produzione.
- Definire per iscritto l'altezza di crimpatura e i metodi di ispezione per qualsiasi chiusura in alluminio crimpata.
- Concordate i piani di campionamento e i criteri di ispezione in entrata con il vostro fornitore di chiusure.
Lavorare con un produttore che produce chiusure per fiale, flaconi per infusione e liquidi orali riduce questo processo, perché i disegni, l'esperienza degli utensili e la produzione in camera bianca si trovano sotto lo stesso tetto. Con oltre due decenni di esperienza nel settore dell'imballaggio farmaceutico, dei sistemi di qualità GMP e ISO 9001 e di una camera bianca di grado C più A, supportiamo i progetti OEM dalla revisione delle dimensioni alla fornitura in serie. Se stai abbinando una chiusura a una bottiglia esistente o specificandone una nuova, puoi richiedere campioni e disegni tramite il nostro pagina dei contatti .
Novità
-
Un flacone pieno di sospensione orale esce dalla linea, il tappo viene staccato da un cliente e il disco di alluminio rimane bloccato all'interno del tappo invece che su...
READ MORE -
Una fiala di vaccino lascia la linea di riempimento, viaggia su un camion e arriva con una sottile pellicola di liquido sulla spalla. Il tappo è stretto, ma il sigillo intern...
READ MORE -
Una linea di riempimento da 200 fiale al minuto si ferma improvvisamente. Ogni tappo dell'ultimo lotto ha un rivestimento in alluminio allentato e il test di tenuta fall...
READ MORE -
Una bottiglia in HDPE piena lascia la linea di riempimento con il tappo serrato secondo le specifiche. Passa sotto una sigillatrice a induzione e, pochi secondi dopo, la pell...
READ MORE
Prodotti correlati
-

Una soluzione di supporto sicura ed ergonomica progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il design della sua racchetta con maniglia inte...
Visualizza altro -

Una soluzione di sigillatura sicura e facile da usare per flaconi di liquidi orali. Realizzato da un unico pezzo di alluminio con un anello di trazione integrato, è progettato per un'apertura ...
Visualizza altro -

Un pratico sigillo in alluminio per flaconi da infusione di grandi volumi. È dotato di un anello di estrazione integrato che consente di rimuovere l'intero cappuccio in alluminio in modo rapid...
Visualizza altro -

Un tappo sigillante specializzato progettato per liquidi orali, costituito da un tappo in alluminio a ponte e un tappo in plastica. Il design strutturale ZB offre il vantaggio di una bassa forza...
Visualizza altro -

Una soluzione di sigillatura sicura e facile da usare progettata specificamente per i liquidi orali. Garantisce l'integrità affidabile del prodotto, prestazioni a prova di perdite e conformità...
Visualizza altro -

Una soluzione di sigillatura di precisione progettata per sistemi di somministrazione di farmaci basati su cartucce, come siringhe preriempite e iniettori a penna. Garantisce l'integrità steri...
Visualizza altro
-
Mettiti in contatto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 N. 1 Mingzhu Road, parco industriale Youfang, città di Yangzhong, Zhenjiang, Jiangsu, Cina
Le informazioni fornite su questo sito Web sono destinate all'uso solo in paesi e giurisdizioni al di fuori della Repubblica popolare cinese.
-
Prodotto
Tappi in alluminio-plastica Tappi in alluminio Tappi europei in PP Contenitori in PP per lenti a contatto con sigillo in lamina Gancio in plastica per flacone per infusione Tanica di plastica -
Whatsapp
Chris

-
WeChat
Lilian

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Tutti i diritti riservati.
Produttore di imballaggi farmaceutici OEM
Fornitore di tappi farmaceutici
