
 简体中文


Lingua
Casa / Novità / Novità del settore / Sigillatura a induzione di calore per fiale farmaceutiche: come funzionano i tappi e i rivestimenti in alluminio
Sigillatura a induzione di calore per fiale farmaceutiche: come funzionano i tappi e i rivestimenti in alluminio
2026.10.08
Una fiala di vaccino lascia la linea di riempimento, viaggia su un camion e arriva con una sottile pellicola di liquido sulla spalla. Il tappo è stretto, ma il sigillo interno non si è mai incollato. La sigillatura a induzione di calore impedisce questo risultato quando il rivestimento in alluminio, il tappo e la testa di sigillatura corrispondono al collo della bottiglia. Il risultato è una barriera ermetica che mantiene il farmaco sterile, blocca le perdite e mostra se un contenitore è stato aperto.
Cosa fa realmente la sigillatura a induzione di calore
La sigillatura a induzione di calore è un processo senza contatto che unisce un rivestimento in alluminio al bordo di una bottiglia o fiala. Una testa saldante crea un campo elettromagnetico alternato. Il campo passa attraverso il cappuccio di plastica e riscalda solo il foglio di alluminio all'interno del liner. Il calore scioglie un rivestimento polimerico sulla pellicola. La pressione esercitata dal tappo spinge il polimero fuso contro il bordo del contenitore. Quando il polimero si raffredda, forma un sigillo ermetico difficile da staccare senza danni visibili.
A differenza della colla o del semplice inserimento a pressione, la sigillatura a induzione non si basa sull'adesivo che può cedere con l'umidità o il tempo. Inoltre non riscalda il prodotto. Ciò è importante per vaccini, antibiotici e soluzioni per infusione perché il calore in eccesso può degradare i principi attivi. Un sigillante correttamente sintonizzato fornisce energia in una finestra stretta e il contenuto rimane entro i limiti di temperatura.
Come funziona il processo passo dopo passo
La sequenza è breve, ma ogni passaggio influisce sulla qualità della tenuta.
- Il contenitore viene riempito e sul collo viene posizionato un tappo con un rivestimento di alluminio. Il cappuccio deve tenere il rivestimento piatto contro il bordo.
- Il contenitore passa sotto la testata saldante ad induzione. La testa emette un campo ad alta frequenza. Il foglio di alluminio assorbe energia e si riscalda rapidamente.
- Il rivestimento polimerico sulla lamina raggiunge il suo intervallo di fusione, solitamente in una frazione di secondo o in pochi secondi.
- Il tappo viene spesso stretto subito dopo la sigillatura mentre il polimero è ancora morbido, il che migliora il contatto.
- Il sigillo si raffredda e si fissa. Una tenuta adeguata non può essere giudicata guardando il tappo. Utilizzare un test di distacco o un test di pressione.
Le variabili includono velocità della linea, potenza in uscita, frequenza, materiale del cappuccio, struttura del rivestimento e finitura del collo. Un'impostazione per un flacone di liquido orale da 20 mm non funzionerà automaticamente per un flacone per infusione da 32 mm. I colli più larghi di solito richiedono più potenza e tempo per un riscaldamento uniforme.
Compatibilità con rivestimenti in alluminio, tappi e contenitori
Una guarnizione a induzione di calore è un sistema, non una singola parte. Il rivestimento in alluminio deve corrispondere al tappo e alla bottiglia. Il tappo deve essere trasparente al campo elettromagnetico, quindi la maggior parte dei tappi di chiusura a induzione sono realizzati in polipropilene o polietilene. Un cappuccio metallico non può essere utilizzato direttamente sopra un rivestimento a induzione perché il guscio metallico bloccherebbe il campo.
Costruzione della fodera
La maggior parte dei rivestimenti a induzione sono strutture multistrato. Un tipico rivestimento comprende un supporto in carta o schiuma, uno strato di cera o polimero, uno strato di foglio di alluminio e un rivestimento termosaldante. Il supporto conferisce rigidità alla fodera in modo che rimanga piatta all'interno del cappuccio. La lamina assorbe l'energia elettromagnetica. Il rivestimento termosaldato determina la forza di adesione al materiale del contenitore, come polietilene ad alta densità, polipropilene o vetro.
Il rivestimento è importante. Un rivestimento progettato per il polietilene potrebbe non aderire bene al vetro. Un rivestimento che sigilla in modo troppo aggressivo può essere difficile da rimuovere per l'utente finale. Un rivestimento che sigilla troppo debole può perdere durante il trasporto. Per gli imballaggi farmaceutici, i fornitori di liner spesso forniscono dati sulla resistenza della sigillatura e grafici di compatibilità. Tali documenti dovrebbero far parte della documentazione tecnica del prodotto farmaceutico.
Finitura cappuccio e collo
La finitura del tappo e del collo della bottiglia controlla il modo uniforme in cui il rivestimento entra in contatto con il bordo. Un collo con un'ammaccatura, una bava o una superficie superiore irregolare può creare un canale in cui il sigillo non si forma mai. Il tappo deve inoltre fornire una pressione sufficiente verso il basso durante la sigillatura. Se il tappo è troppo allentato, il rivestimento potrebbe non toccare il bordo. Se il tappo viene stretto eccessivamente prima della sigillatura, il rivestimento potrebbe raggrinzirsi. Una pratica comune consiste nell'applicare il cappuccio con una coppia controllata, sigillarlo e quindi serrarlo nuovamente fino a raggiungere una specifica finale.
Per fiale e flaconi farmaceutici, i tappi in alluminio e quelli in plastica di alluminio sono ampiamente utilizzati perché combinano la protezione meccanica con un rivestimento sigillante a induzione all'interno. I tappi in plastica di alluminio possono essere prodotti con diverse caratteristiche di apertura come il tipo a ponte, a fiore o con struttura a strappo. Queste caratteristiche influiscono sul modo in cui il sigillo viene aperto e su come viene presentata la prova di manomissione, non sulla possibilità di utilizzare il sigillo a induzione. Le prestazioni di tenuta dipendono ancora dal rivestimento e dalla finitura del collo.
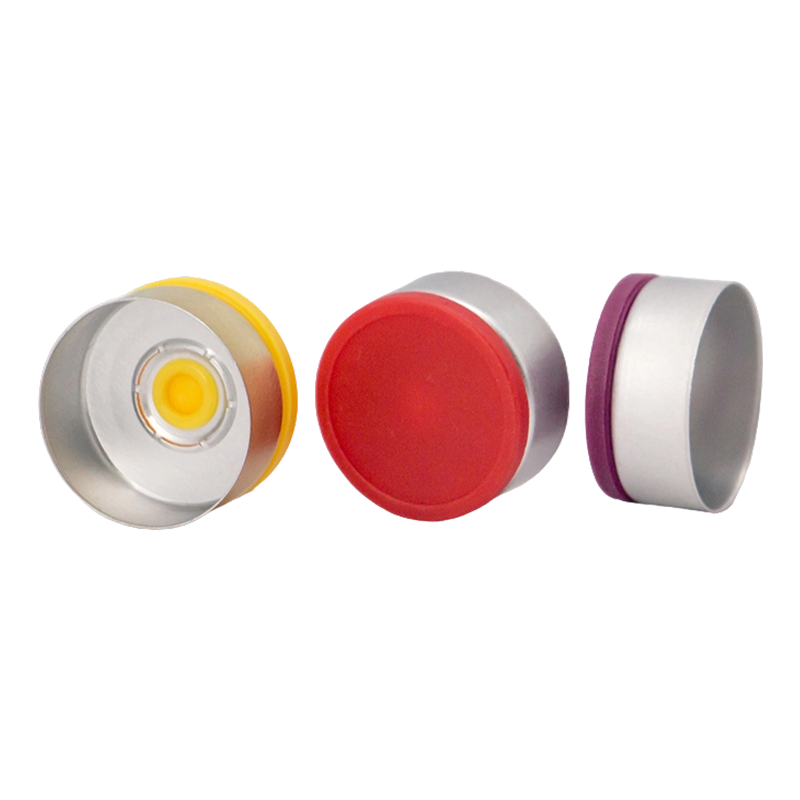 Tappo a ponte in alluminio-plastica per fiale per iniezione, ZB 20 mm Tappo ZB da 20 mm antimanomissione con bassa forza di apertura e rottura del ponte pulita, adatto per sigillare fiale di antibiotici, vaccini, liofilizzati e diagnostici. Visualizza il prodotto →
| Contenitore | Tappo tipico | Considerazione sulla sigillatura |
|---|---|---|
| Flaconcino per iniezione | Tappo in plastica di alluminio con anello di trazione o strappo | Collo piccolo ed elevata sterilità; verificare il contatto completo del cerchio. |
| Flacone per infusione | Strappare il cappuccio in plastica di alluminio | Grandi cambiamenti nel collo e nella pressione; controllare la tenuta dopo la sterilizzazione. |
| Flacone di liquido orale | Tappo ad anello in alluminio | Apertura paziente; bilanciare la resistenza della tenuta con una facile rimozione. |
Dove la sigillatura a induzione di calore è importante nel confezionamento farmaceutico
La sigillatura a induzione è comune in tre gruppi principali di contenitori: fiale per iniezione, flaconi per infusione e flaconi per liquidi orali. Ciascun gruppo presenta rischi e requisiti di tenuta diversi.
Le fiale per iniezione solitamente hanno colli piccoli e requisiti di sterilità elevati. Un percorso di perdita può consentire ai microrganismi di entrare nella fiala, pertanto il sigillo deve essere continuo attorno all'intero bordo. Il cappuccio spesso include un guscio di plastica di alluminio con un anello di trazione o una parte superiore a strappo. Durante la sigillatura, il rivestimento si attacca al collo di vetro o di plastica. Dopo la sigillatura, il tappo fornisce un ponte anti-manomissione che si rompe quando l'utente apre la fiala.
Le bottiglie per infusione sono più grandi e più pesanti. Possono essere di vetro o di plastica e possono contenere centinaia di millilitri. Il sigillo deve resistere alle variazioni di pressione durante la sterilizzazione, il trasporto e l'impiccagione. Viene spesso utilizzato un cappuccio in plastica di alluminio a strappo perché consente all'operatore sanitario di rimuovere il disco centrale e accedere al tappo senza tagliare il metallo. Il sigillo a induzione deve rimanere intatto sotto il tappo, perché il tappo fornisce la chiusura primaria e il foglio aggiunge un'ulteriore barriera.
Le bottiglie di liquidi orali vengono spesso maneggiate dai pazienti a casa. Il sigillo deve essere facile da aprire ma fornire comunque una prova visibile di manomissione. Un tappo in alluminio con anello di chiusura è comune per i flaconi di sciroppo e sospensione. Se il sigillo a induzione è debole, la bottiglia potrebbe fuoriuscire nella borsa della farmacia o durante la spedizione. Se il sigillo è troppo forte, l'utente potrebbe aver bisogno di uno strumento per aprirlo, il che aumenta il rischio di fuoriuscite.
 Tappo a strappo in alluminio-plastica ZD 26mm per flaconi per infusione Tappo ZD da 26 mm a strappo facile per flaconi per infusione, con apertura affidabile e opzioni RTU/RTS per infusioni di soluzione salina, destrosio, nutrizione, chemioterapia e antibiotici. Visualizza il prodotto →
 Tappo con anello in alluminio da 15 mm/16 mm per flaconi di liquidi orali Tappo con anello a strappo monopezzo per flaconi di liquidi orali, che fornisce apertura in un solo passaggio, prova definitiva di manomissione, rimozione pulita e sigillo a prova di perdite per sciroppi e sospensioni. Visualizza il prodotto →
Modalità di guasto comuni e come evitarle
La maggior parte dei difetti di sigillatura a induzione rientrano in alcune categorie. Comprenderli aiuta nella risoluzione dei problemi e nella qualificazione dei fornitori.
- Sigillatura debole o parziale: il rivestimento potrebbe non aver raggiunto la temperatura richiesta oppure il tappo potrebbe non aver premuto il rivestimento in modo uniforme contro il bordo. Controllare la potenza, il tempo di permanenza e la coppia del cappuccio. Ispezionare la finitura del collo per scheggiature o ovalità.
- Liner bruciato o carbonizzato: troppa potenza o una velocità della linea troppo lenta possono surriscaldare la lamina e degradare il polimero. Il sigillo può sembrare completo ma avere una bassa resistenza alla pelatura.
- Rivestimento bloccato nel tappo: il rivestimento termosaldato potrebbe essersi attaccato al tappo invece che al contenitore. Ciò spesso indica un errore di orientamento del rivestimento o un rivestimento non compatibile con il materiale del contenitore.
- Perdita dopo la sterilizzazione: la sterilizzazione a vapore o a caldo può sollecitare la tenuta. Se il contenitore e il rivestimento si espandono a velocità diverse, il legame potrebbe aprirsi. Test di pressione prima e dopo la sterilizzazione.
- Risultati incoerenti in un lotto: la variazione della coppia del cappuccio, delle dimensioni del collo o del lotto del rivestimento può causare guasti intermittenti. Il controllo statistico del processo su questi input è più efficace dell'ispezione dei soli contenitori finiti.
La convalida non è un evento unico. Una volta impostati i parametri di sigillatura, sfidarli con le condizioni peggiori. Questi includono la velocità di linea più bassa e quella più alta, la coppia di chiusura minima e massima e i lotti di rivestimento più vecchi e quelli più nuovi.
Scelta di un sistema di tenuta e di un fornitore di imballaggi
Quando si sceglie un sistema di sigillatura a induzione, iniziare dal contenitore. Misurare il diametro della finitura del collo, il materiale e la velocità della linea di produzione. Quindi scegli una testa sigillante in grado di fornire potenza sufficiente a quella velocità. Le testine più piccole non sono sempre più deboli, ma hanno un'area di copertura più piccola. Per le bottiglie a bocca larga, potrebbero essere necessarie una testa più grande o più teste per evitare punti freddi.
La fodera e il cappuccio dovrebbero essere qualificati insieme. Chiedere al fornitore i dati sulla resistenza della tenuta, gli intervalli di coppia consigliati e i campioni per le prove sulla linea. Un buon fornitore aiuterà nella risoluzione dei problemi piuttosto che limitarsi a vendere una scatola di rivestimenti. Nel confezionamento farmaceutico, la documentazione è importante. Le specifiche del liner, il certificato di analisi e i registri di controllo delle modifiche dovrebbero essere disponibili per gli audit.
Le aziende specializzate in tappi farmaceutici offrono spesso tappi in alluminio, tappi in plastica di alluminio e tappi Euro PP per diversi tipi di bottiglie. Sono disponibili tappi in plastica di alluminio per fiale per iniezione, flaconi per infusione e liquidi orali, con design a ponte, a fiore o a strappo. Questi tappi funzionano con rivestimenti sigillanti a induzione, ma la qualità della sigillatura finale dipende ancora dal rivestimento, dalla bottiglia e dal processo di sigillatura. Coinvolgere tempestivamente il fornitore dei tappi in modo che la finitura del collo, il design del tappo e la selezione della fodera siano allineati.
Per maggiori dettagli su come sono costruiti i tappi in plastica di alluminio e dove vengono utilizzati, consultare questa guida tappi in plastica di alluminio per fiale . Se hai bisogno di aiuto per abbinare un tappo e un rivestimento alla tua linea di riempimento, contatta il nostro team .
Considerazioni finali
La sigillatura a induzione di calore protegge il prodotto dalla fabbrica fino all'apertura del paziente. La tenuta è efficace quanto l'interfaccia più debole: il rivestimento con il bordo del contenitore. Quando la lamina, il cappuccio, la finitura del collo e il processo di sigillatura sono allineati, la sigillatura a induzione fornisce una barriera ermetica pulita, uniforme e facile da convalidare.
Tratta il tappo e il rivestimento come parte del sistema di chiusura del contenitore, non come un ripensamento. Qualificarli insieme, monitorare i parametri critici e ricontrollare la tenuta dopo ogni modifica. Una bottiglia senza perdite è il risultato di un processo controllato.
Novità
-
Un flacone pieno di sospensione orale esce dalla linea, il tappo viene staccato da un cliente e il disco di alluminio rimane bloccato all'interno del tappo invece che su...
READ MORE -
Una fiala di vaccino lascia la linea di riempimento, viaggia su un camion e arriva con una sottile pellicola di liquido sulla spalla. Il tappo è stretto, ma il sigillo intern...
READ MORE -
Una linea di riempimento da 200 fiale al minuto si ferma improvvisamente. Ogni tappo dell'ultimo lotto ha un rivestimento in alluminio allentato e il test di tenuta fall...
READ MORE -
Una bottiglia in HDPE piena lascia la linea di riempimento con il tappo serrato secondo le specifiche. Passa sotto una sigillatrice a induzione e, pochi secondi dopo, la pell...
READ MORE
Prodotti correlati
-

Una soluzione di sigillatura sicura e facile da usare per flaconi di liquidi orali. Realizzato da un unico pezzo di alluminio con un anello di trazione integrato, è progettato per un'apertura ...
Visualizza altro -

Un sigillo in alluminio a prova di manomissione progettato per fiale per iniezione. È dotato di un anello di estrazione integrato che, quando tirato, rimuove in modo pulito l'intero cappuccio ...
Visualizza altro -

Una soluzione di sigillatura di precisione progettata per sistemi di somministrazione di farmaci basati su cartucce, come siringhe preriempite e iniettori a penna. Garantisce l'integrità steri...
Visualizza altro -

Un pratico sigillo in alluminio per flaconi da infusione di grandi volumi. È dotato di un anello di estrazione integrato che consente di rimuovere l'intero cappuccio in alluminio in modo rapid...
Visualizza altro -

Una soluzione di supporto sicura e di basso profilo progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il suo design piatto garantisce una sospen...
Visualizza altro -

Una soluzione di supporto sicura ed ergonomica progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il design della sua racchetta con maniglia inte...
Visualizza altro
-
Mettiti in contatto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 N. 1 Mingzhu Road, parco industriale Youfang, città di Yangzhong, Zhenjiang, Jiangsu, Cina
Le informazioni fornite su questo sito Web sono destinate all'uso solo in paesi e giurisdizioni al di fuori della Repubblica popolare cinese.
-
Prodotto
Tappi in alluminio-plastica Tappi in alluminio Tappi europei in PP Contenitori in PP per lenti a contatto con sigillo in lamina Gancio in plastica per flacone per infusione Tanica di plastica -
Whatsapp
Chris

-
WeChat
Lilian

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Tutti i diritti riservati.
Produttore di imballaggi farmaceutici OEM
Fornitore di tappi farmaceutici
