
 简体中文


Lingua
Casa / Novità / Novità del settore / Sigillatura a induzione di calore nel confezionamento farmaceutico: processo, tappi e controllo qualità
Sigillatura a induzione di calore nel confezionamento farmaceutico: processo, tappi e controllo qualità
2026.10.02
Una linea di riempimento da 200 fiale al minuto si ferma improvvisamente. Ogni tappo dell'ultimo lotto ha un rivestimento in alluminio allentato e il test di tenuta fallisce. Il colpevole raramente è il tappo stesso. Nove volte su dieci, il processo di sigillatura a induzione di calore è stonato. La sigillatura a induzione di calore non è una semplice applicazione termica. Utilizza un campo elettromagnetico per generare calore all'interno del tappo, sciogliendo uno strato di polimero e legando un rivestimento in foglio di alluminio al bordo del contenitore. Quando l'intensità del campo, il tempo di permanenza o la coppia del cappuccio variano, la tenuta si guasta silenziosamente. Questo articolo spiega come funziona la sigillatura a induzione, dove va storto e come selezionare tappi e rivestimenti adatti alla tua linea di riempimento.
Come funziona la sigillatura a induzione di calore
Una testa di saldatura a induzione contiene una bobina che trasporta corrente alternata ad alta frequenza. Questo crea un campo magnetico. Quando un contenitore con tappo passa sotto la testa, il campo induce correnti parassite nel rivestimento in foglio di alluminio all'interno del tappo. La lamina si riscalda in millisecondi. Un rivestimento polimerico sul foglio si scioglie e si lega al bordo del contenitore. Dopo che il contenitore lascia il campo, il polimero si raffredda sotto la pressione del tappo, formando una chiusura ermetica.
Questo processo differisce dalla termosaldatura per conduzione. La sigillatura per conduzione utilizza piastre o rulli riscaldati che toccano il tappo o il contenitore. Trasferisce il calore dall'esterno verso l'interno. La sigillatura a induzione riscalda solo la pellicola, quindi il tappo e il prodotto rimangono più freschi. Per i prodotti biologici, i vaccini e gli antibiotici sensibili al calore, questa differenza protegge il farmaco. Riduce inoltre il rischio di deformazione del tappo e deterioramento del prodotto.
I parametri tipici della sigillatura a induzione per le linee farmaceutiche includono una frequenza da 20 a 100 kHz, una potenza da 1 a 6 kW e un tempo di permanenza da 0,5 a 3 secondi. La coppia del tappo solitamente è compresa tra 15 e 25 pollici-libbre per fiale da 20 mm e tra 20 e 35 pollici-libbre per chiusure da 28 mm o più grandi. È comune una tolleranza di più o meno 2 pollici-libbre. Lo spessore della lamina di rivestimento varia da 0,5 a 1,5 mm. Ogni combinazione di contenitore, tappo e rivestimento necessita della propria convalida.
Parametri critici e punti di guasto
La sigillatura a induzione fallisce quando uno o più parametri escono dalla finestra convalidata. La tabella seguente elenca i parametri comuni, gli intervalli tipici e i difetti che compaiono quando si spostano.
| Parametro | Gamma tipica | Modalità di fallimento se fuori portata |
|---|---|---|
| Potenza in uscita | da 1 a 6kW | La bassa potenza provoca guarnizioni deboli o incomplete; l'elevata potenza carbonizza il rivestimento o deforma il cappuccio. |
| Tempo di sosta | Da 0,5 a 3 secondi | Una breve permanenza lascia il polimero non fuso; una lunga permanenza surriscalda la pellicola e danneggia il prodotto. |
| Coppia del tappo | Da 15 a 35 pollici-libbre | La bassa coppia consente al tappo di sollevarsi durante il riscaldamento; una coppia elevata deforma il cappuccio e schiaccia il rivestimento. |
| Spessore della lamina di rivestimento | da 0,5 a 1,5 mm | La lamina sottile si riscalda troppo velocemente; la lamina spessa richiede più potenza e potrebbe non aderire in modo uniforme. |
| Tempo di raffreddamento | Da 1 a 5 secondi | Un breve raffreddamento consente alla guarnizione di spostarsi prima che si solidifichi; un lungo raffreddamento rallenta la linea senza alcun beneficio. |
Altri difetti includono lamina incastrata all'interno del tappo, perdite dalla guarnizione e tappi allentati dopo la sigillatura. La pellicola bloccata nel cappuccio solitamente indica che la cera o l'adesivo del rivestimento sono incompatibili con la temperatura del processo. Le perdite spesso derivano dal bordo del contenitore contaminato o da un rivestimento disallineato. I cappucci allentati possono derivare da una bassa coppia di applicazione o dall'arretramento del cappuccio durante il raffreddamento.
Testare ogni lotto con almeno tre metodi. Un test di penetrazione del colorante rivela perdite nei canali. Un test di decadimento del vuoto misura l'integrità della chiusura del contenitore. Un test di pelatura verifica la forza di adesione tra la pellicola e il contenitore. Per i prodotti sterili, il test della pressione di scoppio aggiunge un ulteriore livello di sicurezza. Documentare i risultati e conservarli nel registro del batch.
Abbinamento di tappi e rivestimenti al tuo contenitore
Il tappo e il rivestimento devono corrispondere alla finitura del contenitore, alla velocità della linea di riempimento e alla formulazione del farmaco. Le fiale per iniezione utilizzano solitamente cappucci in alluminio da 20 mm o 13 mm con aperture a strappo o a strappo. Un tappo a strappo consente agli infermieri di aprire la fiala senza attrezzi, il che è importante nei pronto soccorso e nelle unità di terapia intensiva. Il rivestimento in alluminio all'interno deve essere posizionato piatto contro il bordo della fiala. Qualsiasi inclinazione crea un percorso di perdita.
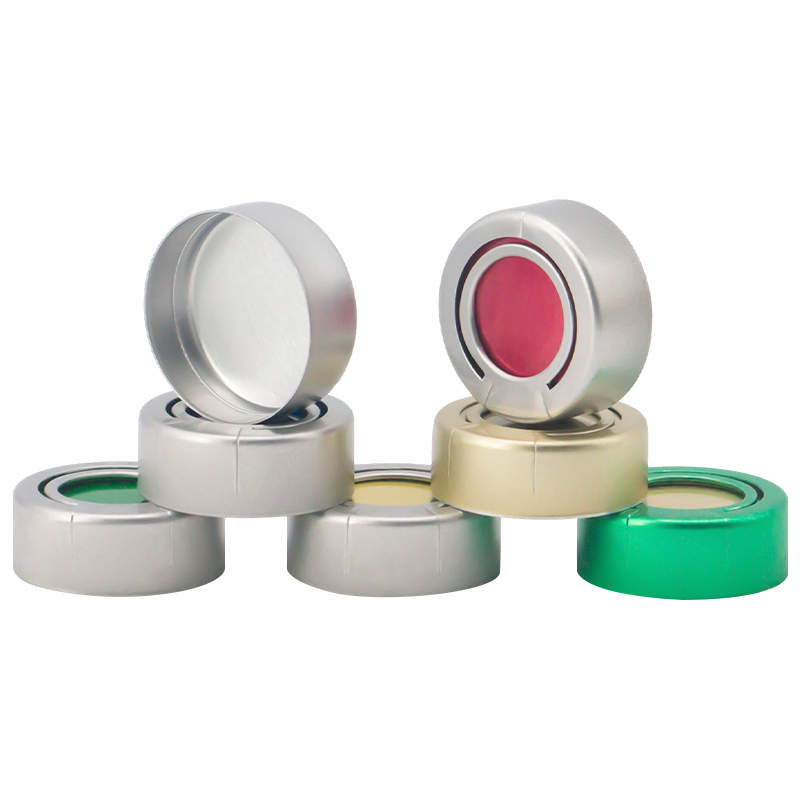 Tappo con anello di trazione in alluminio Un sigillo in alluminio a prova di manomissione progettato per fiale per iniezione. È dotato di un anello di trazione integrato che, una volta tirato, rimuove in modo pulito l'intero tappo in alluminio dalla vi... Visualizza il prodotto →
Le bottiglie per infusione sono più grandi e più pesanti. Hanno bisogno di tappi che rimangano sicuri durante l'autoclavaggio e il trasporto. I cappucci in alluminio-plastica del tipo a ponte combinano un guscio in alluminio con una parte superiore in plastica. La struttura a ponte offre una presa forte e un'apertura pulita. Questi tappi funzionano bene con la sigillatura ad induzione perché la parte superiore in plastica non interferisce con il campo magnetico. Il rivestimento si attacca alla finitura della bottiglia di vetro o di plastica.
 Tappo in alluminio-plastica a ponte Un tappo di chiusura specializzato progettato per flaconi per infusione, costituito da un tappo in alluminio a ponte e un tappo in plastica. Visualizza il prodotto →
Le bottiglie di liquidi orali utilizzano spesso tappi a vite. Un tappo a vite fornisce una chiusura richiudibile dopo la rottura del sigillo a induzione. Il rivestimento deve aderire al collo della bottiglia senza lasciare residui. Per gli sciroppi pediatrici e i preparati per la tosse, una chiusura ermetica previene l'evaporazione e la contaminazione. La coppia del tappo deve essere sufficientemente elevata da mantenere la fodera in posizione ma sufficientemente bassa da consentire l'apertura del paziente.
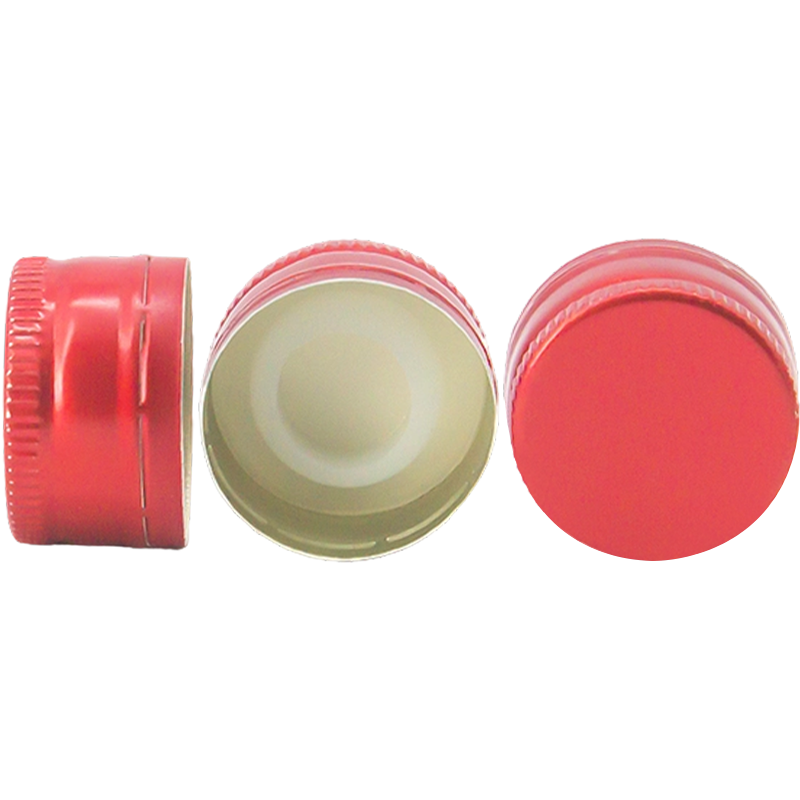 Tappo a vite in alluminio Una soluzione di sigillatura economica e duratura progettata per flaconi di liquidi orali. Realizzato da un unico pezzo di alluminio, forma un filo sicuro aggraffandosi sul fondo... Visualizza il prodotto →
Anche i tappi Euro PP e altre chiusure in plastica supportano la sigillatura a induzione quando includono un rivestimento in alluminio. Verificare che il materiale del cappuccio possa resistere al calore generato nella pellicola. Alcune plastiche si ammorbidiscono o si deformano alle temperature di sigillatura. Richiedi sempre campioni di rivestimento ed esegui una prova con il tuo prodotto reale.
Per una ripartizione dettagliata dei tipi di limiti, vedere il nostro guida completa ai tappi in alluminio per flaconi farmaceutici .
Controllo di qualità e aspettative normative
Il packaging farmaceutico è soggetto a normative rigorose. Negli Stati Uniti, la Food and Drug Administration si aspetta l'integrità della chiusura del contenitore per i prodotti sterili. In Europa, l’Allegato 1 delle linee guida sulle buone pratiche di fabbricazione riguarda la produzione sterile. Entrambi i framework richiedono una validazione documentata del processo di sigillatura. Ciò significa procedure scritte per l'installazione, il funzionamento e il monitoraggio della sigillatrice a induzione.
Anche il fornitore dei tappi gioca un ruolo. I tappi dovrebbero essere prodotti in un ambiente controllato. Jiangsu Changjiang Lids Co., Ltd. gestisce camere bianche di grado C più A e segue i requisiti GMP e ISO 9001. L'azienda produce tappi in alluminio, tappi in alluminio-plastica e tappi Euro PP con una capacità annua di 3 miliardi di tappi in alluminio e 800 milioni di tappi in polipropilene. Queste funzionalità supportano il livello di pulizia e tracciabilità di cui hanno bisogno gli acquirenti di prodotti farmaceutici.
Quando controlli un fornitore di tappi, chiedi i certificati di analisi per ciascun lotto. Confermare che il materiale del rivestimento soddisfi gli standard USP Classe VI o equivalenti di biocompatibilità. Verifica che il fornitore convalidi il sigillo a induzione con il tuo contenitore specifico. Una validazione generica del sigillo non è sufficiente. La finitura del contenitore, la coppia del tappo e la velocità della linea cambiano tutti il risultato.
Considerazioni sull'approvvigionamento e riduzione del rischio
Acquistare tappi per sigillatura ad induzione non è un semplice confronto di prezzi. Un tetto a basso costo può far risparmiare una frazione di centesimo per unità, ma un sigillo difettoso può costare migliaia di euro in lotti rifiutati. Considera questi fattori prima di effettuare un ordine.
- Richiedi campioni di rivestimento ed esegui una prova della linea con tre diverse impostazioni di coppia.
- Richiedi la finestra di sigillatura a induzione consigliata per la finitura del tuo contenitore.
- Conferma la quantità minima dell'ordine e i tempi di consegna sia per i tappi che per le fodere.
- Controlla se il fornitore offre la personalizzazione OEM per il colore del cappuccio, il logo o il tipo di rivestimento.
- Esaminare la classificazione delle camere bianche e i certificati di qualità del fornitore.
- Testare la tenuta dopo un trasporto simulato e un invecchiamento accelerato.
Anche lo spazio di archiviazione è importante. I cappucci e i rivestimenti devono rimanere in sacchetti sigillati fino all'uso. L'umidità può influenzare gli strati di cera e polimero. La polvere sul liner impedisce un legame uniforme. Allestire un'area di sosta controllata vicino alla linea di riempimento e formare gli operatori a maneggiare i tappi con guanti puliti.
Contatta il nostro team per discutere le vostre esigenze di tenuta e richiedere campioni. Possiamo aiutarvi ad abbinare il tappo e il rivestimento giusti alla vostra linea di riempimento e al vostro prodotto.
La sigillatura ad induzione di calore è un sistema, non un singolo componente. La testa sigillante, il tappo, il rivestimento, il contenitore e la linea di riempimento interagiscono. Un tappo perfetto con la coppia sbagliata perderà. Una coppia perfetta con il rivestimento sbagliato si carbonizzerà o non riuscirà a legarsi. Inizia con una finestra di parametri convalidati, testa ogni lotto e scegli i tappi da un fornitore che comprende i requisiti farmaceutici. Questo approccio protegge il tuo prodotto, i tuoi pazienti e il tuo programma di produzione.
Novità
-
Un flacone pieno di sospensione orale esce dalla linea, il tappo viene staccato da un cliente e il disco di alluminio rimane bloccato all'interno del tappo invece che su...
READ MORE -
Una fiala di vaccino lascia la linea di riempimento, viaggia su un camion e arriva con una sottile pellicola di liquido sulla spalla. Il tappo è stretto, ma il sigillo intern...
READ MORE -
Una linea di riempimento da 200 fiale al minuto si ferma improvvisamente. Ogni tappo dell'ultimo lotto ha un rivestimento in alluminio allentato e il test di tenuta fall...
READ MORE -
Una bottiglia in HDPE piena lascia la linea di riempimento con il tappo serrato secondo le specifiche. Passa sotto una sigillatrice a induzione e, pochi secondi dopo, la pell...
READ MORE
Prodotti correlati
-

Una soluzione di sigillatura sicura e facile da usare per flaconi di liquidi orali. Realizzato da un unico pezzo di alluminio con un anello di trazione integrato, è progettato per un'apertura ...
Visualizza altro -

Un pratico sigillo in alluminio per flaconi da infusione di grandi volumi. È dotato di un anello di estrazione integrato che consente di rimuovere l'intero cappuccio in alluminio in modo rapid...
Visualizza altro -

Un sigillo in alluminio a prova di manomissione progettato per fiale per iniezione. È dotato di un anello di estrazione integrato che, quando tirato, rimuove in modo pulito l'intero cappuccio ...
Visualizza altro -

Una soluzione di supporto sicura e di basso profilo progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il suo design piatto garantisce una sospen...
Visualizza altro -

Una soluzione di chiusura affidabile e a prova di manomissione progettata per fiale per iniezione standard. Garantisce l'integrità del sigillo del contenitore e l'accesso sicuro all'...
Visualizza altro -

Un tappo di chiusura specializzato progettato per flaconi per infusione, costituito da un tappo in alluminio a ponte e un tappo in plastica. Il design strutturale ZB offre il vantaggio di una ba...
Visualizza altro
-
Mettiti in contatto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 N. 1 Mingzhu Road, parco industriale Youfang, città di Yangzhong, Zhenjiang, Jiangsu, Cina
Le informazioni fornite su questo sito Web sono destinate all'uso solo in paesi e giurisdizioni al di fuori della Repubblica popolare cinese.
-
Prodotto
Tappi in alluminio-plastica Tappi in alluminio Tappi europei in PP Contenitori in PP per lenti a contatto con sigillo in lamina Gancio in plastica per flacone per infusione Tanica di plastica -
Whatsapp
Chris

-
WeChat
Lilian

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Tutti i diritti riservati.
Produttore di imballaggi farmaceutici OEM
Fornitore di tappi farmaceutici
