
 简体中文


Lingua
Casa / Novità / Novità del settore / Liner a induzione di calore per flaconi farmaceutici: selezione e sigillatura
Liner a induzione di calore per flaconi farmaceutici: selezione e sigillatura
2026.10.01
Una bottiglia in HDPE piena lascia la linea di riempimento con il tappo serrato secondo le specifiche. Passa sotto una sigillatrice a induzione e, pochi secondi dopo, la pellicola all'interno del tappo viene incollata al bordo della bottiglia. Se l'impostazione del rivestimento, del cappuccio o del sigillante è errata, la confezione potrebbe sembrare a posto ma non superare il test di tenuta. Un rivestimento a induzione di calore non è quindi un disco di alluminio generico. Fa parte di un sistema sigillato che comprende il tappo, la finitura del collo del contenitore, il sigillatore a induzione e i controlli di qualità. Questa guida spiega cosa fa il rivestimento, come selezionarlo, dove le guarnizioni falliscono e cosa verificare prima della produzione.
Che cos'è un rivestimento a induzione di calore e cosa contiene
Un rivestimento a induzione di calore è un sigillo multistrato che si trova all'interno di un cappuccio. Quando il contenitore con tappo passa attraverso un campo di induzione, lo strato di foglio di alluminio si riscalda tramite correnti parassite. Il calore scioglie uno strato termosaldante polimerico sul lato del contenitore. La pressione esercitata dal tappo trattiene lo strato ammorbidito contro il bordo della bottiglia; dopo il raffreddamento, la pellicola rimane incollata al contenitore e forma una membrana sigillata.
| Strato | Materiale comune | Funzione primaria | Cosa verificare |
|---|---|---|---|
| Lamina | Foglio di alluminio | Genera calore e fornisce barriera all'umidità e all'ossigeno | Spessore, conduttività, fori di spillo, grado |
| Sigillatura a caldo | Rivestimento polimerico o miscela di cere | Si lega al bordo del contenitore quando riscaldato | Compatibilità con HDPE, PP, PET, vetro; forza della tenuta |
| Supporto | Cartone, schiuma, PET, pasta di cellulosa | Supporta la fodera nel cappuccio e controlla la compressione | Spessore, densità, ritorno elastico, vestibilità del cappuccio |
Come funziona la sigillatura a induzione di calore
La sigillatura a induzione è un processo senza contatto. La bobina sigillante crea un campo elettromagnetico alternato. Il foglio di alluminio nel rivestimento si riscalda e lo strato termosaldato si scioglie. La coppia del tappo e il carico superiore del contenitore forniscono la pressione per l'incollaggio. Dopo che il contenitore ha lasciato la bobina, il sigillo si raffredda e si rafforza.
Quattro variabili controllano il risultato:
- Potenza: troppo bassa provoca tenute deboli; un valore troppo alto brucia le fodere o i cappucci di deformazione.
- Tempo di sosta: la velocità della linea modifica il tempo di esposizione, quindi una ricetta a 60 bottiglie al minuto potrebbe fallire a 120.
- Pressione e coppia: una coppia bassa crea canali; una coppia eccessiva deforma il tappo.
- Raffreddamento: il legame deve solidificarsi prima della manipolazione o dell'etichettatura.
Stabilire le impostazioni con il contenitore, il tappo, il rivestimento, il prodotto e la velocità della linea effettivi. Un'impostazione copiata da un altro formato di bottiglia è solo un punto di partenza.
Perché l'imballaggio farmaceutico utilizza rivestimenti a induzione di calore
Negli imballaggi regolamentati, il rivestimento supporta diverse funzioni contemporaneamente:
- Prova di manomissione: un sigillo in alluminio incollato mostra che il contenitore non è stato aperto.
- Prevenzione delle perdite: riduce il rischio di fuoriuscita di liquidi durante il trasporto.
- Barriera all'umidità e all'ossigeno: la lamina aiuta a proteggere i farmaci sensibili.
- Controllo della contaminazione: la membrana limita l'ingresso microbico.
- Protezione antifurto: è visibile un sigillo rotto.
Questi vantaggi riguardano fiale per iniezione, flaconi per infusione, flaconi per vaccini, liquidi orali e reagenti diagnostici. Il rivestimento non sostituisce un buon tappo o un processo di riempimento convalidato, ma è fondamentale per l'integrità della chiusura del contenitore. Ad esempio, un sistema di chiusura della fiala che utilizza tappi in plastica di alluminio per fiale devono essere esaminati come un'unità completa, non come parti separate.
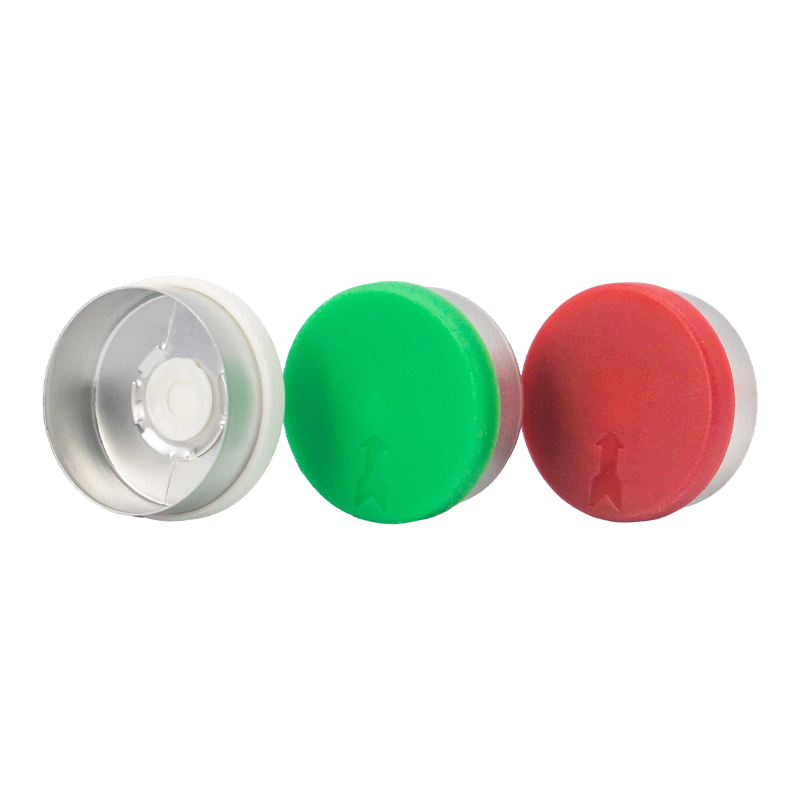 Tappi all'ingrosso in alluminio-plastica per fiale per iniezione e flaconi di vaccino Una chiusura composita per flaconcino con guscio in alluminio, inserto in plastica e tappo in gomma, progettata per proteggere le sostanze iniettabili. Prodotto in camere bianche GMP con produzione su larga scala di tappi in alluminio-plastica. Visualizza il prodotto →
Selezionare il rivestimento giusto per il contenitore e il tappo
Inizia con il contenitore, non con il catalogo del liner. La finitura del collo, il materiale e le condizioni della superficie determinano quale strato di termosaldatura verrà incollato. Un rivestimento per HDPE potrebbe non sigillare in modo affidabile su PP, PET, vetro o un labbro rivestito. Anche il materiale del cappuccio, la profondità della tasca del rivestimento, il design della filettatura e la coppia influiscono sulla pressione sulla guarnizione.
Controllare questi elementi prima di richiedere campioni:
- Disegno del materiale del contenitore e della finitura del collo, inclusi diametro, filettatura e planarità del labbro.
- Tipo di cappuccio e dimensioni della tasca della fodera.
- Temperatura di riempimento e se il prodotto è riempito a caldo, sterilizzato o congelato.
- Metodo di sterilizzazione, come ossido di etilene, gamma o autoclave.
- Velocità della linea target, modello di sigillatrice e intervallo di potenza.
- Resistenza della tenuta, tasso di perdita e prestazioni della barriera richieste.
Un supporto in schiuma può tollerare maggiori variazioni del cappuccio; un supporto in cartone può fornire una tenuta più salda. Il supporto sbagliato può fuoriuscire dal cappuccio o attaccarsi dopo la sigillatura. Per i contenitori per infusione, i tappi Euro PP con design pullring o twinport possono essere abbinati a rivestimenti compatibili, ma la finestra di tenuta deve essere convalidata.
 Tappi Euro PP Pull-Ring per flaconi di infusione e soluzioni Tappi in polipropilene antimanomissione con anelli di estrazione integrati per l'accesso senza attrezzi ai flaconi di infusione e soluzione. I rivestimenti compatibili e i parametri di tenuta devono essere convalidati per l'applicazione. Visualizza il prodotto →
Modalità di guasto comuni e come diagnosticarle
La maggior parte dei difetti di tenuta a induzione derivano da un disadattamento o da una deriva, non da un singolo rivestimento difettoso. La tabella associa i sintomi comuni alle cause probabili e ai primi controlli.
| Sintomo | Probabile causa | Primi controlli |
|---|---|---|
| Sigillatura debole o parziale | Bassa potenza, tempo di permanenza breve, coppia bassa del cappuccio o labbro contaminato | Verificare l'uscita del sigillante, la velocità della linea, la coppia del tappo e le condizioni del labbro |
| Lamina stuck in cap | Surriscaldamento, strato di rilascio errato o compressione eccessiva del cappuccio | Ridurre la potenza o il tempo di permanenza; controllare la struttura della fodera e la profondità del cappuccio |
| Fodera bruciata o scolorita | Potenza troppo elevata, bobina troppo vicina o sigillatrice a doppio passaggio | Misurare il gap della bobina; verificare che i contenitori passino una volta alla velocità corretta |
| Perdita dopo la sigillatura | Canale sotto la lamina, collo ovale o labbro danneggiato | Ispezionare la finitura del collo, la centratura del rivestimento e l'area di tenuta con colorante o test del vuoto |
| Distorsione del cappuccio | Calore in eccesso o parete sottile del cappuccio | Controllare la resina del cappuccio, lo spessore delle pareti e il tempo di raffreddamento |
Non regolare solo la potenza. Calore, tempo, pressione e raffreddamento interagiscono. Un cambiamento nel fornitore dei tappi o nel lotto del rivestimento può spostare la finestra. Conservare un registro delle impostazioni del sigillante, della coppia del tappo, del lotto del rivestimento e dei risultati dei test in modo da poter tracciare la deriva.
Impostazione e convalida del processo di sigillatura
Inizia con una prova controllata utilizzando il contenitore di produzione, il tappo, il rivestimento, il prodotto e la velocità della linea. Testare la potenza bassa, media e alta e il tempo di permanenza. Ispezionare il modello di legame per un anello uniforme senza segni di bruciatura o canali.
La convalida dovrebbe includere:
- Test di distacco o scoppio della guarnizione.
- Test di tenuta alla penetrazione del colorante o al decadimento del vuoto.
- Ispezione visiva per copertura della pellicola, pieghe e danni al cappuccio.
- Test di coppia dopo la sigillatura e trasporto simulato.
- Stabilità o simulazione di spedizione quando richiesto.
Durante la produzione, controllare la potenza del sigillante, la velocità della linea, la coppia del tappo e la qualità della sigillatura a intervalli definiti. Conserva ricette separate per ogni dimensione di bottiglia.
Fornitori e controlli di qualità
Il fornitore del rivestimento deve fornire le specifiche del materiale, i dati sullo strato di termosaldatura, le informazioni sulla migrazione o sulla biocompatibilità, ove pertinente, la tracciabilità del lotto e le finestre di sigillatura consigliate. Per gli imballaggi farmaceutici, la produzione in camere bianche e un sistema di qualità documentato riducono i rischi. L'allineamento ISO 9001 e GMP sono segnali pratici che il fornitore comprende i mercati regolamentati.
Jiangsu Changjiang Lids Co., Ltd. produce imballaggi farmaceutici dal 2000 e gestisce una camera bianca C A. La sua gamma comprende tappi in alluminio, tappi in plastica di alluminio, tappi Euro PP e chiusure per fiale per iniezione, flaconi per infusione e liquidi orali. Dichiara una capacità annua di 3 miliardi di tappi in alluminio e plastica e 800 milioni di tappi in polipropilene, con sistemi GMP e ISO 9001. Poiché il rivestimento, il tappo e il collo della bottiglia devono funzionare insieme, questa esperienza nella produzione di tappi è rilevante. Puoi richiedere campioni o una revisione del rivestimento per confermare l'idoneità prima della produzione.
Chiedere come vengono controllati i lotti di supporto e come vengono gestiti i cambiamenti nei fornitori di fogli o pellicole. Un nuovo rivestimento termosaldante può alterare le prestazioni di tenuta, anche quando il tappo finito ha lo stesso aspetto.
Punti chiave per la selezione del rivestimento a induzione di calore
- Trattare il rivestimento come parte di un sistema di chiusura completo con tappo, contenitore, sigillante e processo.
- Abbinare lo strato termosaldato al materiale del contenitore e al metodo di sterilizzazione.
- Controlla potenza, tempo di permanenza, pressione, coppia e raffreddamento come un'unica finestra.
- Convalidare con test di tenuta e resistenza alla tenuta, quindi monitorare la produzione.
- Collaborare con un fornitore che documenti i materiali, la tracciabilità dei lotti e i controlli delle camere bianche.
Un rivestimento a induzione di calore sembra semplice, ma protegge il prodotto dalla linea di riempimento al paziente. Definisci i requisiti, testa il sistema reale e mantieni il processo sotto controllo.
Novità
-
Un flacone pieno di sospensione orale esce dalla linea, il tappo viene staccato da un cliente e il disco di alluminio rimane bloccato all'interno del tappo invece che su...
READ MORE -
Una fiala di vaccino lascia la linea di riempimento, viaggia su un camion e arriva con una sottile pellicola di liquido sulla spalla. Il tappo è stretto, ma il sigillo intern...
READ MORE -
Una linea di riempimento da 200 fiale al minuto si ferma improvvisamente. Ogni tappo dell'ultimo lotto ha un rivestimento in alluminio allentato e il test di tenuta fall...
READ MORE -
Una bottiglia in HDPE piena lascia la linea di riempimento con il tappo serrato secondo le specifiche. Passa sotto una sigillatrice a induzione e, pochi secondi dopo, la pell...
READ MORE
Prodotti correlati
-

Una soluzione di supporto sicura e di basso profilo progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il suo design piatto garantisce una sospen...
Visualizza altro -

Una soluzione di sigillatura sicura e facile da usare per flaconi di liquidi orali. Realizzato da un unico pezzo di alluminio con un anello di trazione integrato, è progettato per un'apertura ...
Visualizza altro -

Una soluzione di sigillatura di precisione progettata per sistemi di somministrazione di farmaci basati su cartucce, come siringhe preriempite e iniettori a penna. Garantisce l'integrità steri...
Visualizza altro -

Una soluzione di imballaggio protettiva e sterile progettata per la conservazione delle lenti a contatto. Il contenitore in polipropilene (PP) con sigillo in lamina integrato garantisce l'inte...
Visualizza altro -

Una soluzione di imballaggio protettiva e sterile progettata per la conservazione delle lenti a contatto. Il contenitore in polipropilene (PP) con sigillo in lamina integrato garantisce l'inte...
Visualizza altro -

Una soluzione di supporto sicura ed ergonomica progettata per sostenere in sicurezza i contenitori per infusione in ambienti clinici e assistenziali. Il design della sua racchetta con maniglia inte...
Visualizza altro
-
Mettiti in contatto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 N. 1 Mingzhu Road, parco industriale Youfang, città di Yangzhong, Zhenjiang, Jiangsu, Cina
Le informazioni fornite su questo sito Web sono destinate all'uso solo in paesi e giurisdizioni al di fuori della Repubblica popolare cinese.
-
Prodotto
Tappi in alluminio-plastica Tappi in alluminio Tappi europei in PP Contenitori in PP per lenti a contatto con sigillo in lamina Gancio in plastica per flacone per infusione Tanica di plastica -
Whatsapp
Chris

-
WeChat
Lilian

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Tutti i diritti riservati.
Produttore di imballaggi farmaceutici OEM
Fornitore di tappi farmaceutici
